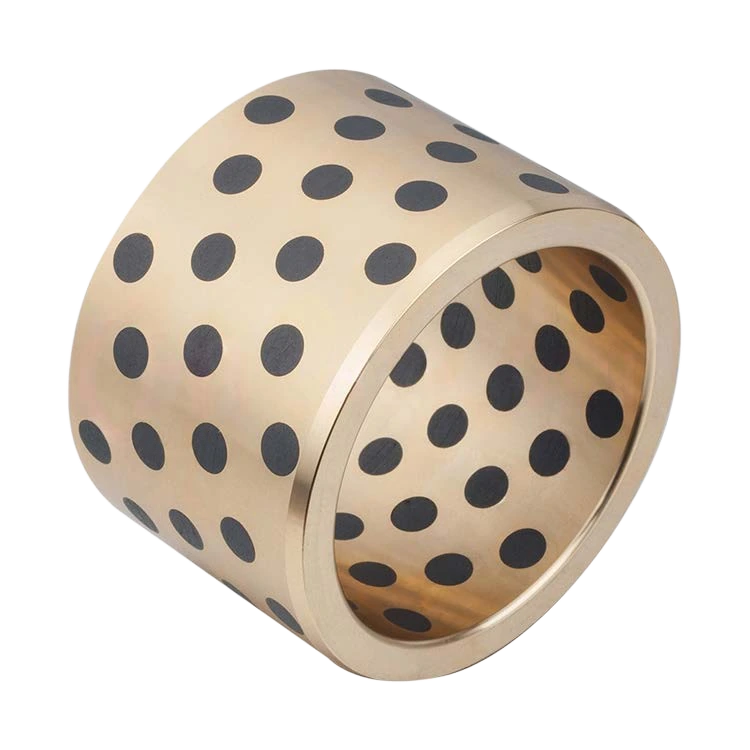
石墨铜套怎么安装?对于图纸规定采用过盈配合的整体式石墨镶嵌铜套,基本顺序是:核对尺寸与配合→清洁并去毛刺→支承座体、对正导向压具→平稳压入到位→复测内径和运行间隙→按设备要求试运行。避免用锤子直接敲入,也不能用“轴能穿过”代替装配验收。
适用范围:本文讨论铜合金基体镶嵌石墨等固体润滑材料的整体式滑动轴套,常见于JDB类产品。卷制复合衬套、含油粉末冶金轴承及纯石墨轴承的安装要求不能直接照搬。具体定值以相应型号资料、双方确认图纸和装配工艺为准。
Q1:安装石墨铜套前,需要检查什么?
答:核对型号、基体材料、固体润滑剂、内径、外径、长度、轴径和座孔尺寸;检查座孔与轴的毛刺、划伤、锈蚀及异物,确认轴套没有裂纹、明显磕伤或润滑嵌块松脱。带法兰结构还需核对台肩和过渡圆角的避让。测量尽量在零件温度稳定、与图纸基准温度一致的条件下进行;高精度配合不宜只用游标卡尺判断。
Q2:石墨铜套安装过盈量怎么算?
答:外径直径过盈量δ=安装前轴套外径D-座孔内径H。批量配合需检查极限组合:δ最小=D最小-H最大;δ最大=D最大-H最小。它决定的是轴套与座体的连接,不能当作轴与轴套的运行间隙。过盈是否合适,还取决于座体材料与壁厚、轴套结构、温度和载荷;不存在适用于所有石墨铜套的统一毫米数。
计算示例(仅说明算法,不是推荐公差):假设安装前实测外径50.040 mm、座孔50.000 mm,则直径过盈量为0.040 mm,即40 μm。另假设装后内径40.060 mm、轴径40.010 mm,则直径间隙为0.050 mm,即50 μm;理想同心圆条件下,单边径向间隙为0.025 mm。两组数据分别描述外部固定与内部运动,不能互换,也不能由这组示例判定某一型号合格。
Q3:座孔做H7就一定能装好吗?
答:不能。H7是孔的公差带,必须结合基本尺寸、轴套外径公差和装后内径要求一起使用。这属于该产品体系的建议,不是WB-JDB或所有铜套的通用安装标准。铝座、薄壁座、高温和非标准尺寸应单独复核。
Q4:石墨铜套用什么工具压装?可以用锤子敲吗?
答:宜按尺寸和装配条件使用压力机或受控螺旋压装工具,配合导向芯轴、平整压肩和必要的导向环。座体应可靠支承,压入力沿轴线传递到轴套端面的承力部位,避免歪斜或刮伤内孔。压具尺寸按图纸和结构确定,不把压力集中在法兰薄边、润滑嵌块或滑动表面。冲击敲入可能造成损伤。 压力突增或出现倾斜时,应停止并检查。
Q5:石墨铜套压装的操作步骤是什么?
答:①按图纸确认入口倒角、压入方向、深度和止挡位置;②清除座孔及轴套外圆上的毛刺与颗粒,保留产品要求的表面处理;③将座体稳固支承,使座孔与压具同轴;④先导正再平稳施力,观察是否倾斜、刮削或受阻;⑤到位后卸载,检查端面、台肩贴合、轴向位置和可见损伤;⑥复测装后内径,再装轴及试运行。倒角大小、压装速度和最大允许力均应由具体工艺规定,不能靠“压得动”决定。
Q6:石墨铜套安装时需要加油或涂黄油吗?
答:先区分外圆装配助润滑与内孔工作润滑。是否可在座孔或轴套外圆薄涂兼容的装配润滑剂,应按该产品工艺执行;这与滑动副运行时是否需要补油是两回事。自润滑不等于所有型号都禁止加油,也不表示必须把内孔涂满黄油。OILES的500SP1资料区分不同润滑剂和运行条件。[3] 对有预涂跑合膜、清洁度或介质相容性要求的产品,先核对专用说明。
Q7:能否加热或冷冻后安装?温度设多少?
答:温差装配可以是经过设计的辅助方案,但没有适用于所有石墨铜套的统一温度。应核对实际基体、润滑剂、涂层和座体的温度限制,并估算尺寸变化及装配时间。这不能作为任意产品直接采用液氮或某一冷却时间的依据。需要温差装配时,应由工艺人员确定温度、温差、结露处理和防护措施;不采用明火局部烘烤。
Q8:石墨铜套压入后内孔会变小吗?能直接铰孔吗?
答:过盈压装可能使内孔收缩或形状改变,因此必须在实际座体中检查装后内径,不能只看自由状态尺寸。是否留加工余量、装后是否精加工,应在订货与工艺阶段确定。对已完成尺寸加工或带预涂膜的产品,不应一发现偏紧就自行铰削或砂磨;需要加工时,核对余量、嵌块状态、清理方法及润滑层恢复要求。
Q9:装好后,运行间隙应该怎样验收?
答:在规定测量温度下,用适当内径量具测量装后孔径,并结合实测轴径计算直径间隙C=装后内径d-轴径s。对有明显形状误差的零件,单一尺寸差不能代表所有局部间隙。建议至少检查轴套两端及各处相互垂直的方向;较长轴套增加中部测点,具体位置和圆度、圆柱度检验按图纸执行。批量极限校核可用C最小=d最小-s最大、C最大=d最大-s最小。合格范围由该型号和工况确定。
Q10:有两个石墨铜套支承同一根轴时,要注意什么?
答:两个内孔分别测量合格,不代表总成一定顺畅,还要检查座孔同轴度、支承间距、座体变形和台肩位置。轴若只能靠强拉或敲击穿过两只轴套,应停止检查,不能靠强制装轴纠正不同轴。带法兰轴套还需核对轴向间隙及承载方向;额外的防转或轴向固定措施按原设计执行,不在成品上临时钻孔、点焊或随意加胶。
Q11:石墨铜套安装后发紧、卡滞或温升异常,如何排查?
答:先停机并卸除危险载荷,再依次检查:装后间隙与孔形、轴与座孔的对中、毛刺和污染、座体受力变形、实际载荷与运动速度、润滑与环境是否符合型号要求。若压装力异常,还应复查过盈极限和入口倒角。不要把卡滞直接归因于“没加黄油”,也不要以带载强行磨合代替检查。试运行速度、载荷、时长及温升判据应按设备验收方案制定,本文不设通用数值。
Q12:向厂家确认安装方案,需要提供哪些资料?
答:提供轴套内外径与长度、直套或法兰结构、轴和座孔图纸、公差、座体材料及壁厚、轴材料与表面要求,以及载荷、转速或摆动角度、工作温度、介质和润滑条件。明确采购的是可直接装配的成品,还是预留装后加工余量的产品。查看本站WB-JDB产品规格时,应同时核对图纸和具体型号技术要求;需要安装方案时,可通过本站技术支持或联系页面提交这些信息。
资料来源与边界:本文由嘉善务本精密机械有限公司整理,计算示例为本文假设数据,不是试验记录。具体产品的安装定值及验收要求以确认图纸和技术文件为准。